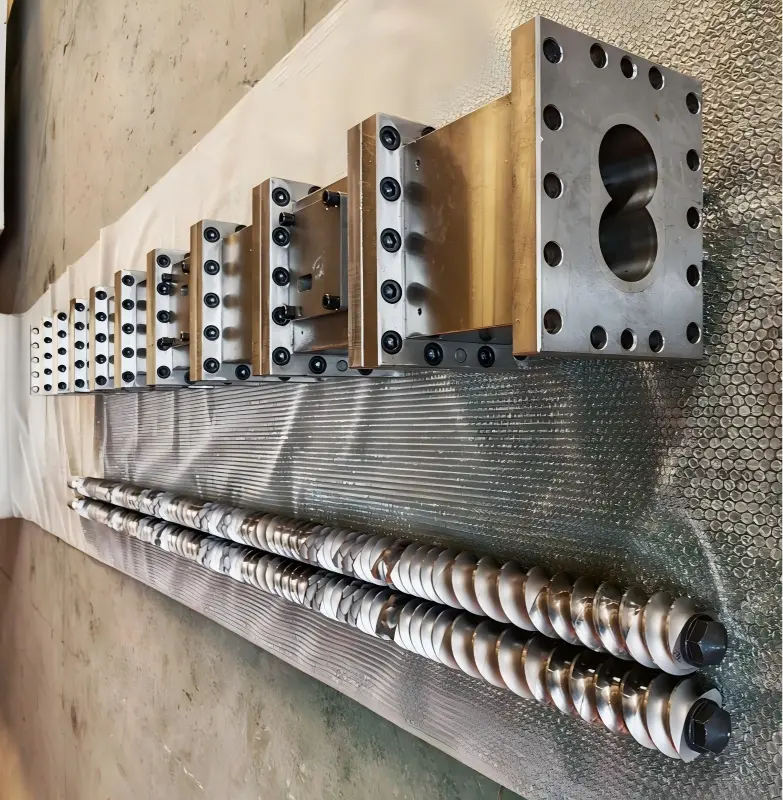
วิธีแก้ปัญหาการวางแนวแถบประตู WPC ไม่ตรง?
เหตุผลและการเยียวยาสำหรับการจัดแนวแถบประตู WPC ที่ไม่ตรง (การบิดเบี้ยว ความไม่สมมาตร ความแปรปรวนของความหนา แรงบิด)
ประตู WPC ผลิตโดยการผสมพีวีซีและผงไม้ โดยทั่วไปจะมีโครงสร้างกลวงที่เกิดขึ้นในขั้นตอนการอัดขึ้นรูปเพียงครั้งเดียว โดยปกติแล้วจะมีการติดตั้งซี่โครงเสริมหลายอันไว้ภายในช่องกลวงเพื่อเพิ่มความแข็งแรงโดยรวมของโปรไฟล์ การบิดเบี้ยวของโครงเหล็กเหล่านี้ไม่เพียงแต่ส่งผลต่อความเรียบของพื้นผิวเท่านั้น แต่ยังทำให้การรองรับโครงสร้างอ่อนแอลง ซึ่งอาจขัดขวางการใส่แผ่นเหล็กอย่างเหมาะสมในระหว่างการประกอบแผงประตูครั้งต่อไป ซึ่งส่งผลกระทบโดยตรงต่อคุณภาพของประตูที่เสร็จแล้วและประสิทธิภาพการติดตั้ง ด้วยประสบการณ์ในการผลิตที่กว้างขวาง วิศวกรของ Yongte ได้ระบุสาเหตุทั่วไปของการบิดเบี้ยวของซี่โครงในระหว่างการอัดขึ้นรูปประตู WPC และพัฒนาวิธีแก้ปัญหาในทางปฏิบัติ สิ่งเหล่านี้ช่วยให้ช่างเทคนิคสามารถวินิจฉัยปัญหาได้อย่างรวดเร็ว ปรับพารามิเตอร์และการตั้งค่าอุปกรณ์ ลดอัตราข้อบกพร่อง และรับประกันคุณภาพของโปรไฟล์ที่สม่ำเสมอ ส่วนต่อไปนี้จะให้รายละเอียดอย่างเป็นระบบเกี่ยวกับอาการเฉพาะและการเยียวยาสำหรับแต่ละสาเหตุ โดยจัดลำดับความสำคัญตามความสำคัญ
การบิดเบี้ยวในแถบเสริมแรงประตู WPC มักเกี่ยวข้องกับซี่โครงภายใน โดยมีสัญญาณทั่วไปรวมถึงการเลื่อนด้านข้างหรือการบิดงอรูปตัว S ความหนาไม่สอดคล้องกัน (แตกต่างกันไประหว่างส่วนที่หนากว่าและบางกว่า) การบิดโดยรวม และในกรณีที่รุนแรง หลุดออกจากผนังด้านนอก การวางแนวของช่องที่ไม่ถูกต้อง หรือการดีดตัวของการเสียรูปหลังการระบายความร้อน
กลไกหลัก: การอัดขึ้นรูปที่ไม่สม่ำเสมอจากหัวเครื่องจักร → ความต้านทานต่อรูปร่างที่ไม่สมมาตร → การหดตัวของการระบายความร้อนที่ไม่สม่ำเสมอ → การกระจายแรงฉุดที่บิดเบี้ยว
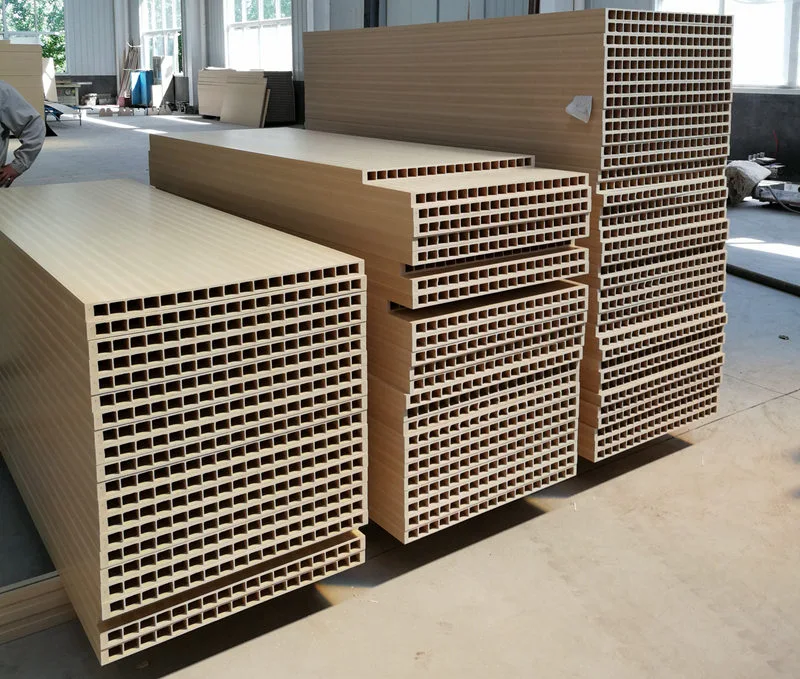
1、 หัวแม่พิมพ์และแม่พิมพ์อัดขึ้นรูปประตู WPC (พบมากที่สุด - จัดลำดับความสำคัญในการแก้ไขปัญหา)
สาเหตุ
1. ช่องการไหลของแม่พิมพ์ไม่สมดุล: ความแตกต่างด้านความต้านทานการไหลอย่างมีนัยสำคัญระหว่างซี่โครงและผนังด้านนอก ช่องป้อนซี่โครงแคบหรือยาวทำให้การไหลของวัสดุช้าลงเมื่อเทียบกับผนังด้านนอก ทำให้ซี่โครงยืดและโค้งงอ อีกทางหนึ่ง การสะสมของวัสดุเฉพาะที่ในช่องซี่โครงทำให้อัตราการไหลผันผวน
2. ช่องว่างแม่พิมพ์ซี่โครงที่ไม่สมมาตร: ช่องว่างที่ใหญ่ขึ้นบนขอบดายด้านหนึ่งและเล็กลงอีกด้านหนึ่ง ทำให้เกิดความหนาไม่สม่ำเสมอ (ด้านหนึ่งหนาขึ้น และอีกด้านบางลง) ซึ่งนำไปสู่การดัดงอโดยธรรมชาติเมื่อมีการอัดขึ้นรูป
3. การกระจายอุณหภูมิแม่พิมพ์ไม่สม่ำเสมอ: อุณหภูมิที่สูงเกินไปในบริเวณซี่โครงจะทำให้ของเหลวหลอมเหลวเพิ่มขึ้น ทำให้เกิดการยืดตัวและการเบี่ยงเบน อุณหภูมิที่ต่ำเกินไปจะเพิ่มความยืดหยุ่นของการหลอมและความเค้นภายใน ส่งผลให้เกิดการดีดตัวและการบิดเบี้ยวหลังจากการดีดออก
4. การสะสมคาร์บอนของหัวดาย: ผงไม้โค้กเกาะติดกับช่องการไหลเสริม ทำให้เกิดการอุดตันในท้องถิ่น ความผันผวนของการไหล และการวางแนวของซี่โครงไม่ตรงเป็นระยะๆ
5. แท่งเสริมแรงที่ผิดรูปหรือหลวม (แท่งรองรับแกนแม่พิมพ์): แท่งวางตำแหน่งแกนแม่พิมพ์ที่ไม่ตรงแนวจะเปลี่ยนตำแหน่งการเสริมแรงที่อยู่นอกศูนย์กลาง ทำให้เกิดการเบี่ยงเบนของซี่โครงโดยตรงในระหว่างการอัดขึ้นรูป
โซลูชั่น
1. การเตรียมแม่พิมพ์: ขัดช่องการไหลของซี่โครงเพื่อให้อัตราการไหลระหว่างผนังด้านนอกและซี่โครงสมดุล ขยายตำแหน่งของซี่โครงในช่องให้กว้างอย่างเหมาะสมเพื่อให้แน่ใจว่ามีวัสดุเพียงพอ โดยรักษาอัตราการไหลของซี่โครงเท่ากับหรือช้ากว่าผนังด้านนอกเล็กน้อย หลีกเลี่ยงการไหลของผนังด้านนอกเร็วขึ้นอย่างมาก ปรับเทียบช่องว่างช่องเปิดของแม่พิมพ์และปรับขอบเสริมแรงอย่างสม่ำเสมอ ตรวจสอบแท่งรองรับแกนแม่พิมพ์ ล็อคและจัดตำแหน่งโคแอกเซียล และเปลี่ยนแท่งที่มีรูปร่างผิดปกติ
2. การควบคุมอุณหภูมิแบบแบ่งโซน: รักษาโซนเสริมแรงของแกนแม่พิมพ์ที่อุณหภูมิต่ำกว่าผนังด้านนอกเล็กน้อยเพื่อลดการไหลของของเหลวและลดการตอบสนอง รักษาอุณหภูมิโดยรวมให้ต่ำกว่า 185°C (สำหรับวัสดุผสมไม้และพลาสติก PVC) เพื่อป้องกันผงถ่านไม้ ถอดแยกชิ้นส่วนแม่พิมพ์เป็นประจำเพื่อล้างโค้กที่สะสมอยู่ ใช้ฉนวนกันความร้อนในช่วงหยุดทำงานเพื่อป้องกันไม่ให้ผงไม้เกิดคาร์บอนและเกาะติดกับผนัง
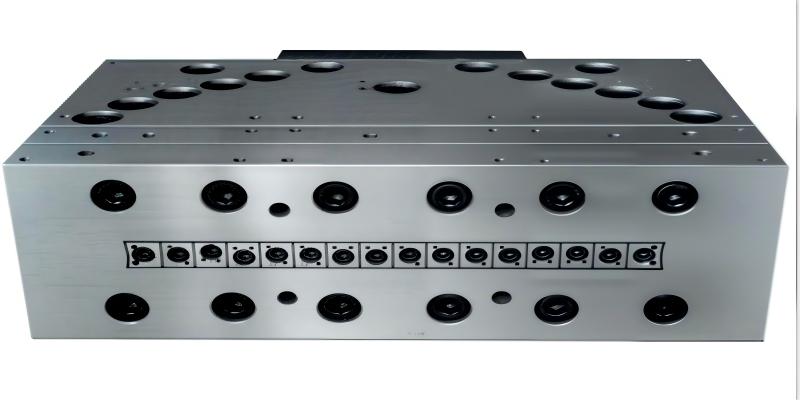
2、ปัจจัยด้านสูตรและวัสดุ
สาเหตุ
1. การกระจายขนาดอนุภาคไม่สม่ำเสมอและมีความชื้นสูง: ความชื้นที่ได้รับความร้อนจะสร้างโฟมและฟองอากาศภายใน ทำให้เกิดความแข็งแรงในท้องถิ่นที่ไม่สอดคล้องกันและการหดตัวของการทำความเย็นที่ไม่สม่ำเสมอ ซึ่งนำไปสู่การดัดงอ ผงไม้หยาบเกินไปทำให้เกิดความผันผวนอย่างมากในโมดูลัสยืดหยุ่นของวัสดุหลอมเหลว
2. ความไม่สมดุลของการหล่อลื่น: การหล่อลื่นภายนอกมากเกินไปทำให้พื้นผิวหลอมเหลวลื่นเกินไป ส่งผลให้การสัมผัสระหว่างซี่โครงกับปลอกขึ้นรูปไม่ดี และอาจเกิดการเบี่ยงเบนได้ การหล่อลื่นภายนอกที่ไม่เพียงพอจะเพิ่มแรงเสียดทาน การเปลี่ยนรูปของซี่โครงภายใต้การดึงฝ่ายเดียวโดยปลอกปรับรูปร่าง การหล่อลื่นภายในที่ไม่เพียงพอจะเพิ่มความยืดหยุ่นของหลอมเหลว ทำให้เกิดการดีดตัวกลับเมื่อแม่พิมพ์หลุดออก
3. ปริมาณสารตัวเติมแคลเซียมคาร์บอเนตที่มากเกินไป: ลดความเหนียวของของเหลวและลดความเหนียวของคอ ทำให้วัสดุมีแนวโน้มที่จะเกิดการบิดเบี้ยวของแรงดึง
การผสมวัสดุที่ไม่สม่ำเสมอและการแปรผันของแบทช์: ทำให้เกิดการเปลี่ยนแปลงเป็นระยะในความหนืดหลอมเหลว ความหนาของแท่งเสริมแรงที่แตกต่างกัน และการเกิดโค้งงอรูปตัว S
โซลูชั่น
1. การอบแห้งผงไม้: ควบคุมปริมาณความชื้นให้ <1% และให้แน่ใจว่าขนาดอนุภาคสม่ำเสมอเพื่อป้องกันความหยาบมากเกินไป
2. ปรับแต่งระบบหล่อลื่น: ลดการหล่อลื่นภายนอกมากเกินไป ตรวจสอบให้แน่ใจว่ามีการหล่อลื่นภายในเพียงพอเพื่อปรับปรุงความเป็นเนื้อเดียวกันของการหลอม ทำการปรับเปลี่ยนโคลงเล็กน้อยเพื่อรับประกันเสถียรภาพทางความร้อน
3. กระบวนการผสมที่เสถียร: รักษาอุณหภูมิในการผสมและการระบายความร้อนด้วยความเร็วสูงคงที่ และรับประกันเวลาการผสมที่สม่ำเสมอต่อชุด
3、ระบบหล่อเย็นขึ้นรูป (ขั้นตอนการขึ้นรูปมีความสำคัญอย่างยิ่งต่อการสร้างซี่โครง)
สาเหตุ
1. ความไม่สมดุลระหว่างปลอกขึ้นรูปสุญญากาศด้านซ้ายและขวา: สุญญากาศที่มากเกินไปด้านหนึ่งจะดึงซี่โครงเข้าหา ทำให้เกิดการวางแนวที่ไม่ตรง สูญญากาศสูงทำให้ซี่โครงที่มีผนังบางเปลี่ยนรูปโดยตรง สุญญากาศที่ไม่เพียงพอจะป้องกันการยึดเกาะกับปลอกอย่างเหมาะสม ส่งผลให้ตำแหน่งไม่มั่นคง
2. การระบายความร้อนที่ไม่สม่ำเสมอในช่องน้ำของโพรงแม่พิมพ์: การระบายความร้อนด้านในอย่างรวดเร็วทำให้เกิดการแข็งตัวเร็ว ในขณะที่การระบายความร้อนด้านนอกที่ช้าลงยังคงหดตัวต่อไป ทำให้เกิดส่วนต่างที่ทำให้แถบเสริมโค้งงอ
3. การสึกหรอหรือการวางแนวที่ไม่ตรงของแนวทางเข้าของปลอกปรับรูปร่าง: การสอดที่ไม่อยู่ตรงกลางจะทำให้ซี่โครงไม่อยู่ในแนวเดียวกัน
4. ซี่โครงภายในของปลอกขึ้นรูปสอดคล้องกับเสี้ยนและขั้นตอนของโพรงแม่พิมพ์ ส่งผลให้มีความต้านทานแรงเสียดทานด้านเดียวสูง
สารละลาย
1. ปรับสูญญากาศทั้งสองด้านอย่างอิสระเพื่อให้เกิดความสมดุล หลีกเลี่ยงการเพิ่มขึ้นโดยพลการ ลดแรงดูดในพื้นที่ผนังบางอย่างเหมาะสม
2. ตรวจสอบวงจรน้ำว่ามีรอยรั่วหรืออุดตันหรือไม่ อุดตันที่ชัดเจน ติดตั้งท่อระบายความร้อนเพิ่มเติมในช่องที่สอดคล้องกันเพื่อการระบายความร้อนที่สม่ำเสมอ ตรวจสอบอุณหภูมิน้ำเข้าและทางออก
3. ปรับสถานีตั้งค่าเพื่อให้แน่ใจว่าหัวดาย ปลอกตั้ง และกลไกการยึดเกาะอยู่ในแนวโคแอกเซียล บดเสี้ยนบนปลอกตั้ง; เปลี่ยนใหม่หากสึกหรออย่างรุนแรง
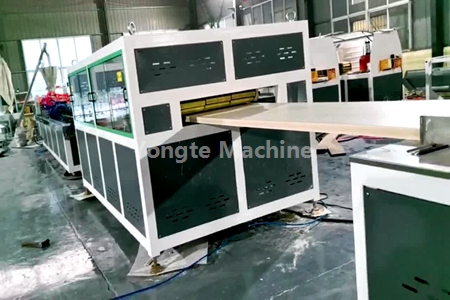
4 กระบวนการฉุดและการอัดขึ้นรูป
สาเหตุ
1. การฉุดลากแบบอะซิงโครนัสหรือความตึงของสายพานไม่เท่ากัน (ความตึงต่างกันระหว่างด้านซ้ายและด้านขวา) แรงดึงแนวตั้งหรือด้านข้างไม่สมดุล (ด้านใดด้านหนึ่งตึงขึ้น) ทำให้เกิดความเครียดด้านข้างที่ทำให้ซี่โครงภายในโค้งงอ ความเร็วการยึดเกาะที่ผันผวน (สลับเร็วและช้า) จะเปลี่ยนการยืดตัวของซี่โครง
2. ไม่ตรงกันระหว่างความเร็วในการอัดขึ้นรูปและการวาด: ความเร็วในการวาดที่มากเกินไปจะยืดออกและทำให้ซี่โครงบางลง ทำให้เกิดความเครียดภายในแรงดึงที่ทำให้เกิดการดีดตัวและการโค้งงอเมื่อปล่อย ความเร็วไม่เพียงพอจะบีบอัดซี่โครงทำให้เกิดการโป่งและการเสียรูป
3. การหมุนของสกรูไม่เสถียรและแรงดันหลอมเหลวที่ผันผวน: การคายประจุเป็นจังหวะทำให้ความหนาของซี่โครงเปลี่ยนแปลงเป็นระยะ ส่งผลให้เกิดความโค้งเป็นคลื่น
4. ช่องว่างอากาศที่ไม่ถูกต้องระหว่างหัวฉีดแม่พิมพ์และปลอกขึ้นรูป: ช่องว่างที่มากเกินไปทำให้วัสดุที่หลอมละลายยืดออกได้อย่างอิสระ และมีแนวโน้มที่จะเบี่ยงเบน ช่องว่างที่ไม่เพียงพออาจเสี่ยงต่อการชนกันของวัสดุกับแม่พิมพ์
สารละลาย
1. ปรับเทียบรถแทรกเตอร์: ตรวจสอบความตึงของสายพานสม่ำเสมอทั้งสองด้าน ตรวจสอบการสึกหรอ และตรวจสอบความเสถียรของความเร็วในการดึง
2. ความเร็วในการอัดขึ้นรูปและการวาดสมดุล: ลดอัตราการยืดของซี่โครงให้เหลือน้อยที่สุด สำหรับโปรไฟล์ไม้และพลาสติก ให้รักษาอัตราการยืดตัวให้ต่ำที่สุดที่เป็นไปได้เพื่อลดความเครียดภายใน
3. ปรับแรงดันของระบบให้คงที่: ตรวจสอบตัวกรองที่อุดตัน และตรวจสอบให้แน่ใจว่ามีการกำหนดค่าที่เหมาะสมเพื่อลดการเต้นเป็นจังหวะของแรงดัน
4. รักษาช่องว่างอากาศ 10–20 มม. เพื่อป้องกันการเคลื่อนตัวด้านข้างก่อนที่โปรไฟล์จะเข้าสู่ปลอกปรับรูปร่าง
5、Final Rebound (แท่งเสริมค่อยๆ เปลี่ยนรูปหลังจากการระบายความร้อนเสร็จสิ้น)
สาเหตุ: ความเค้นตกค้างภายใน การไล่ระดับความเย็นที่ไม่เหมาะสม พื้นผิวเย็นลงเร็วเกินไป การหดตัวภายในอย่างต่อเนื่อง และการเสียรูปของซี่โครงตามมา
มาตรการรับมือ: ขยายถังน้ำหล่อเย็นและรวมการทำความเย็นภายหลัง ควบคุมการไล่ระดับความเย็นจากสูงไปต่ำเพื่อป้องกันอุณหภูมิลดลงอย่างกะทันหัน ลดอัตราส่วนการวาดลงอย่างเหมาะสม
ข่าวที่เกี่ยวข้อง
- วงกบประตูหนึ่งชุดต้องใช้แม่พิมพ์กี่อัน?
- ระบบป้อนป้องกันการเชื่อมแบบบูรณาการสำหรับการอัดขึ้นรูปพลาสติกรีไซเคิล
- สายการผลิตท่อซึมซึม Microporous Foam ของ Yongte สำหรับลูกค้าชาวอินเดียประสบความสำเร็จ
- ข้อดีของท่อชลประทาน Rubber Soaker กับท่อชลประทานแบบดั้งเดิม
- Yongte สามารถจัดหาบริการโครงการแบบครบวงจรสำหรับโรงงานพื้น WPC ได้หรือไม่
- ทดสอบเครื่องไม้แปรรูปพลาสติกแข็งรีไซเคิลขนาด 200x50 มม. สำเร็จแล้ว
ฝากข้อความถึงฉัน




คำแนะนำข่าวสาร