การตั้งค่าอุณหภูมิเครื่องอัดรีด WPC
กราฟอุณหภูมิการอัดขึ้นรูปสำหรับไม้ PE-พลาสติกคอมโพสิต (HDPE + ผงไม้)
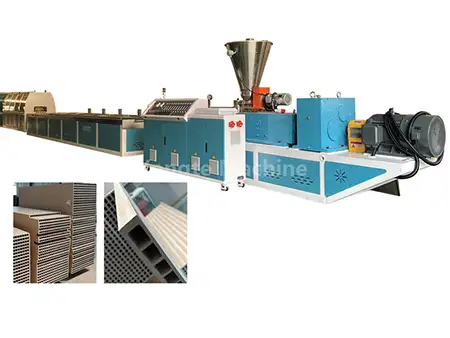
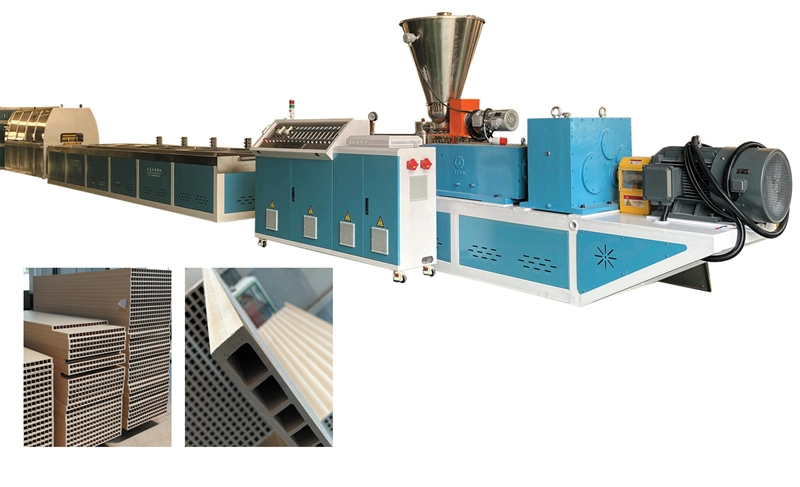
สถานการณ์ที่เกี่ยวข้อง: สายการผลิตคอมโพสิต PE และผงไม้ (เม็ดสกรูคู่แบน → การขึ้นรูปแบบอัดขึ้นรูปสกรูคู่ทรงกรวย / สกรูเดี่ยว); สำหรับคอมโพสิตพลาสติกไม้ PE ความกังวลหลักคือความร้อนสูงเกินไป ปริมาณความชื้น และการทำให้เป็นคาร์บอนของผงไม้ ดังนั้นอุณหภูมิวัสดุสูงสุดไม่ควรเกิน 185 °C ในกระบวนการสองขั้นตอน ขั้นตอนการทำแกรนูลสกรูคู่ขนานช่วยให้มั่นใจได้ถึงการผสมอย่างละเอียด การทำให้เป็นพลาสติก และการก่อตัวของแกรนูลที่สม่ำเสมอจาก HDPE และผงไม้ การขึ้นรูปโปรไฟล์ครั้งต่อไปจะดำเนินการโดยใช้เครื่องอัดรีดแบบสกรูคู่ทรงกรวยหรือแบบสกรูเดี่ยว วิธีการประมวลผลแบบแบ่งส่วนนี้ช่วยให้สามารถควบคุมอุณหภูมิได้อย่างอิสระในแต่ละขั้นตอน จึงช่วยลดความเสี่ยงของความร้อนสูงเกินไปเฉพาะที่ คอมโพสิตพลาสติกไม้ PE มีความไวสูงต่อสภาวะการแปรรูป ต้องให้ความสนใจเป็นพิเศษกับอุณหภูมิเฉพาะที่มากเกินไปในถังหรือแม่พิมพ์ ความชื้นที่ตกค้างในวัตถุดิบ และการทำให้ผงไม้เป็นคาร์บอนภายใต้อุณหภูมิสูง ปัญหาดังกล่าวอาจนำไปสู่จุดถ่านบนพื้นผิวผลิตภัณฑ์ การเปลี่ยนสี หรือแม้แต่การเสื่อมสภาพของคุณสมบัติทางกล ดังนั้นในการผลิตจริง จะต้องควบคุมอุณหภูมิของวัสดุอย่างเข้มงวด โดยอุณหภูมิสูงสุดไม่ควรเกิน 185 °C
I. เส้นโค้งอุณหภูมิการอัดขึ้นรูป PE-WPC (ขั้นตอนการอัดขึ้นรูป + ขั้นตอนการขึ้นรูปโปรไฟล์)
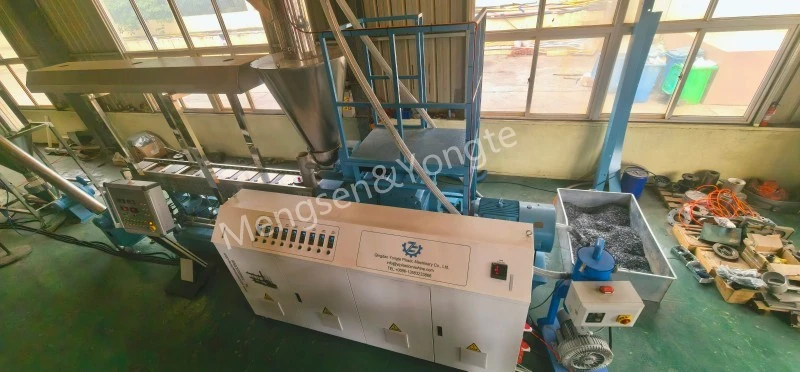
① แกรนูลคู่ขนาน (แกรนูลไม้ PE, ขนานคู่ในทิศทางเดียวกัน)
ในการผลิตจริง ควรปรับอุณหภูมิอย่างละเอียดตามพารามิเตอร์ของวัตถุดิบ เช่น ปริมาณผงไม้ ขนาดตาข่าย และดัชนีการไหลละลายของ HDPE ยิ่งอัตราส่วนการเติมผงไม้สูงเท่าไร ความยากในการประมวลผลก็จะยิ่งมากขึ้น จำเป็นต้องตรวจสอบเสถียรภาพของอุณหภูมิในขั้นตอนการทำให้เป็นพลาสติกอย่างใกล้ชิดยิ่งขึ้น เพื่อป้องกันการสะสมความร้อนเฉพาะที่ เมื่อขนาดตาข่ายผงไม้ละเอียด พื้นที่ผิวจำเพาะจะเพิ่มขึ้น ทำให้เกิดคาร์บอไนเซชันมากขึ้น ซึ่งต้องลดช่วงอุณหภูมิที่เหมาะสมในขั้นตอนการทำให้เป็นเนื้อเดียวกัน นอกจากนี้ การควบคุมน้ำประปาในขั้นตอนการทำแกรนูลคู่แบบเรียบต้องดำเนินการจากขั้นตอนการเตรียมวัตถุดิบ เมื่อนำผงไม้เข้าไปในโรงงานจะต้องทดสอบปริมาณความชื้นและหากเกิน 5% จะต้องดำเนินการทำให้แห้ง มิฉะนั้น ความชื้นที่เข้าสู่กระบอกอัดรีดอาจสร้างฟองไอน้ำภายใต้อุณหภูมิสูง ซึ่งอาจส่งผลต่อความสม่ำเสมอของเม็ดและนำไปสู่ข้อบกพร่องภายในรูพรุนในผลิตภัณฑ์ที่อัดขึ้นรูปขั้นสุดท้ายในระหว่างการขึ้นรูปแบบอัดขึ้นรูปครั้งต่อไป
ความยาวกระบอกสูบจากช่องป้อนถึงส่วนหัว ต่อ °C
|
ภาค |
โซน 1 (เพิ่มเติม) |
โซน 2 |
โซน 3 |
โซน 4-6 |
โซน 7-8 |
โซน 9 |
หัวตาย |
|
การตั้งค่า |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
ประเด็นหลัก:
· อย่าตั้งส่วนป้อนสูงเกินไปเพื่อป้องกันไม่ให้ผงไม้อ่อนตัวก่อนเวลาอันควรและเกาะติดกับแกนสกรู ซึ่งอาจนำไปสู่การเชื่อมหรือการพันกันของแกนได้
· โซน 3-5 เป็นส่วนผสมหลัก โดยที่อุณหภูมิจะค่อยๆ เพิ่มขึ้น
· ลดหัวหัวฉีดลงเล็กน้อยเพื่อลดอุณหภูมิที่เพิ่มขึ้นในบริเวณหลอมเฉือน
· อุณหภูมิหลอมเหลวต้องไม่เกิน 185 °C เป็นเวลานาน ไม่เช่นนั้นเส้นใยไม้จะเกิดคาร์บอไนซ์อย่างรวดเร็ว ทำให้เกิดจุดดำและมีกลิ่นคล้ายยาสูบฉุน
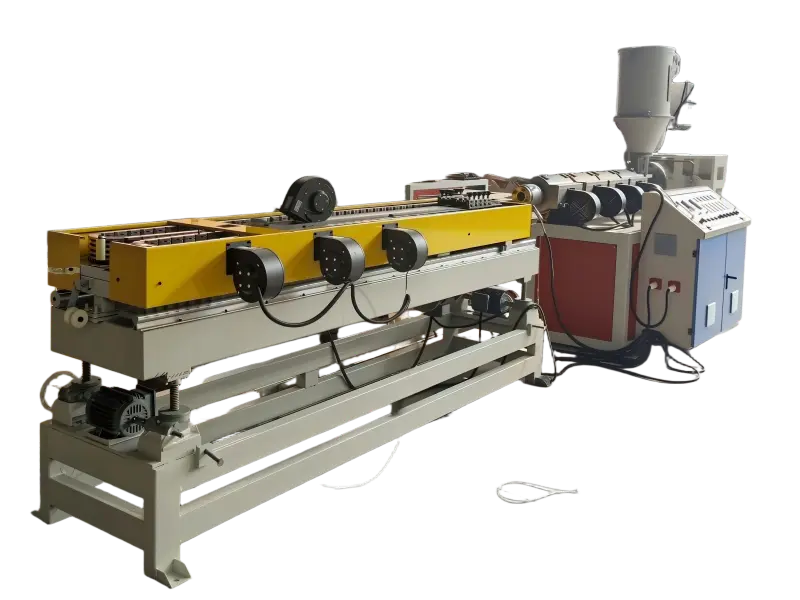
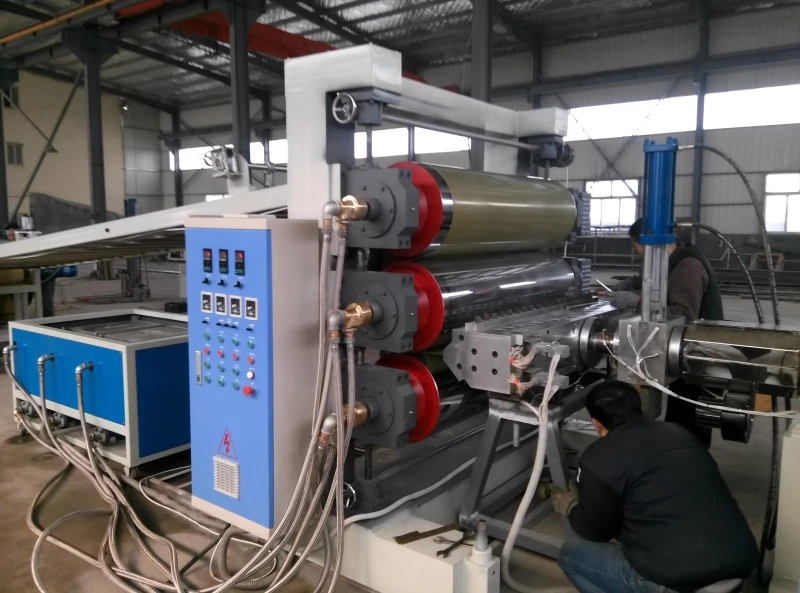
2 เครื่องขึ้นรูป (SJSZ สกรูคู่ทรงกรวยหรือสกรูเดี่ยว สำหรับการอัดแผ่นพื้น/ โปรไฟล์โดยใช้เม็ดพลาสติกไม้)
ตารางพารามิเตอร์อุณหภูมิเครื่องอัดรีดสกรูคู่ทรงกรวย
|
ประเภทพารามิเตอร์ |
ส่วนกำลังโหลด (หน่วย: °C) |
ช่วงการบีบอัด (หน่วย: °C) |
ส่วนไอเสีย (หน่วย: °C) |
ช่วงการวัด (หน่วย: °C) |
อุณหภูมิศีรษะ (หน่วย: °C) |
อุณหภูมิแม่พิมพ์ (หน่วย: °C) |
อุณหภูมิหลอมเหลวที่วัดได้ (หน่วย: °C) |
|
ตั้งอุณหภูมิ |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
ตารางพารามิเตอร์อุณหภูมิสำหรับการอัดขึ้นรูปด้วยสกรูเดี่ยว (ชั้นพื้นผิวอัดรีดร่วม / โปรไฟล์ธรรมดา)
|
หมวดหมู่พารามิเตอร์ |
ส่วนกำลังโหลด (หน่วย: °C) |
ช่วงการบีบอัด (หน่วย: °C) |
ช่วงการวัด (หน่วย: °C) |
อุณหภูมิศีรษะ (หน่วย: °C) |
อุณหภูมิแม่พิมพ์ (หน่วย: °C) |
|
ตั้งค่า |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅หลักการทำงานของอุณหภูมิ
1. การตั้งค่าอุณหภูมิไม่เท่ากับอุณหภูมิที่แท้จริงของการหลอมเหลว จำเป็นต้องใช้หัววัดหลอมเหลวเพื่อทำการวัดอุณหภูมิหลอมเหลวตามจริง เนื่องจากการสร้างความร้อนที่เกิดจากแรงเฉือนของสกรู โดยทั่วไปอุณหภูมิหลอมเหลวที่วัดได้จะเกินอุณหภูมิที่ตั้งไว้ประมาณ 5–12 °C
2. ไม่ควรตั้งอุณหภูมิในส่วนไอเสียสูงเกินไป ในภูมิภาคนี้ ไอน้ำที่ถูกดูดซับและสารระเหยที่มีน้ำหนักโมเลกุลต่ำภายในผงไม้จะถูกปล่อยออกมาในปริมาณมาก หากอุณหภูมิในโซนนี้สูงเกินไป ก๊าซอาจล้มเหลวในการหลบหนีจากวัสดุที่หลอมละลายอย่างต่อเนื่อง ซึ่งสามารถนำไปสู่ฟองของวัสดุที่หลอมละลายและกระตุ้นให้เกิดการเสื่อมสภาพเนื่องจากความร้อนของพื้นผิวผงไม้ ส่งผลให้เกิดคาร์บอน
3. อุณหภูมิของแม่พิมพ์ควรสูงกว่าอุณหภูมิในส่วนการวัดเล็กน้อยเพื่อให้แน่ใจว่าวัสดุที่หลอมละลายยังคงมีความสามารถในการไหลเพียงพอเมื่อเข้าสู่โพรงแม่พิมพ์ ซึ่งจะช่วยให้การบรรจุและการขึ้นรูปเป็นไปอย่างราบรื่น และลดการก่อตัวของข้อบกพร่องแบบรูพรุนบนพื้นผิวของผลิตภัณฑ์ที่เกิดจากการไหลไม่เพียงพอ อย่างไรก็ตาม อุณหภูมิของแม่พิมพ์ไม่ควรสูงเกินไป เนื่องจากอุณหภูมิของแม่พิมพ์ที่สูงเกินไปจะลดอัตราการเย็นตัวของชั้นผิวของวัสดุที่หลอมเหลว ส่งผลให้วัสดุเกาะติดกับพื้นผิวของแม่พิมพ์ (การติดของแม่พิมพ์) และอาจส่งผลให้วัสดุสะสมและเกิดรอยไหม้ในบริเวณที่วัสดุคงอยู่เป็นเวลานาน
ข่าวที่เกี่ยวข้อง
- ข้อดีของท่อชลประทาน Rubber Soaker กับท่อชลประทานแบบดั้งเดิม
- Yongte สามารถจัดหาบริการโครงการแบบครบวงจรสำหรับโรงงานพื้น WPC ได้หรือไม่
- ทดสอบเครื่องไม้แปรรูปพลาสติกแข็งรีไซเคิลขนาด 200x50 มม. สำเร็จแล้ว
- เครื่องทำคอลัมน์ Yongte WPC ที่มีการอัดขึ้นรูปร่วมได้รับการทดสอบเรียบร้อยแล้ว
- การสูญเสียฟิล์มพลาสติกสามารถนำไปใช้ในการผลิตผลิตภัณฑ์ไม้พลาสติกคอมโพสิต (WPC) ได้อย่างไร?
- การใช้งานสำหรับท่อน้ำซึมผ่านโฟมยาง
ฝากข้อความถึงฉัน