เหตุใดเราจึงติดตั้งเครื่องอัดรีดท่อ PE ด้วยอัตราส่วน 33:1 L/D
ข้อดีของการใช้เครื่องอัดรีดที่มีอัตราส่วน L/D 33:1 สำหรับการผลิตท่อน้ำ PE
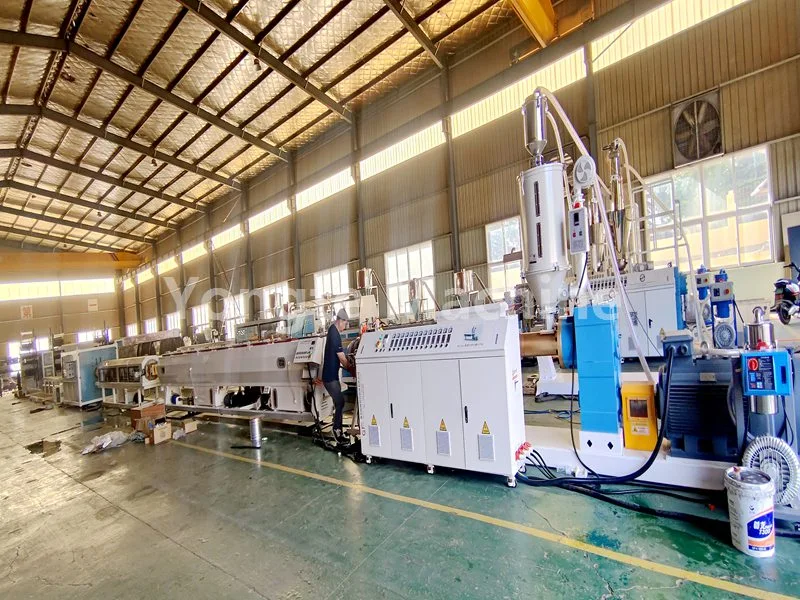
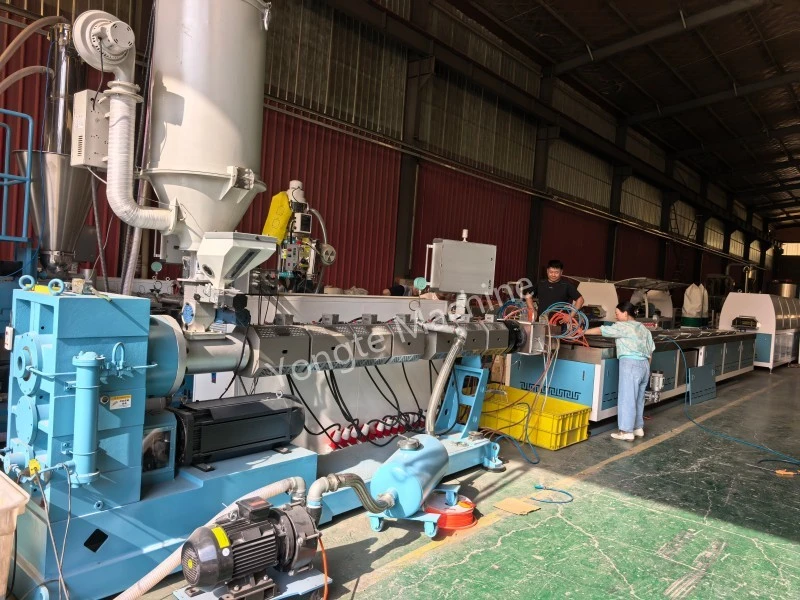
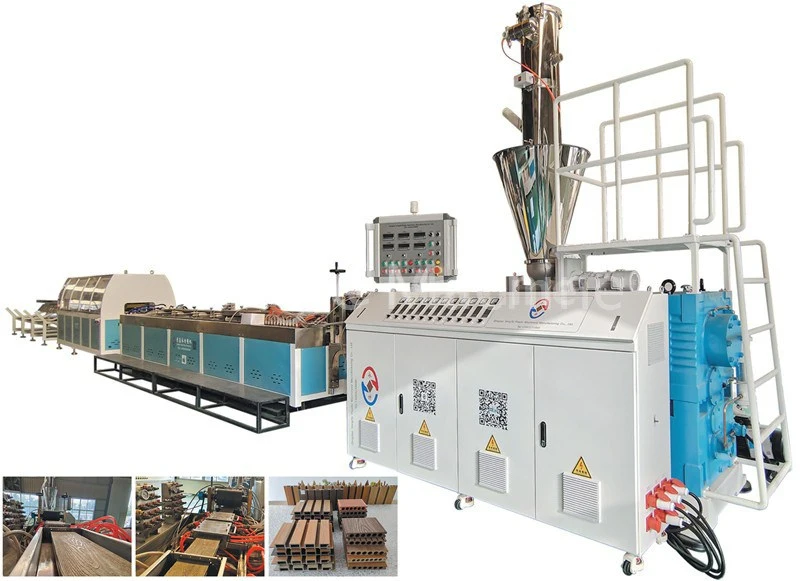
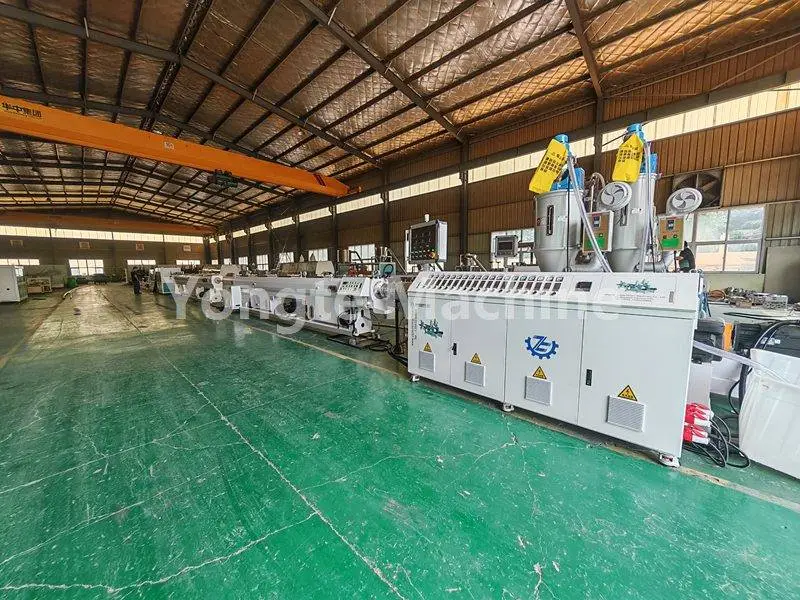
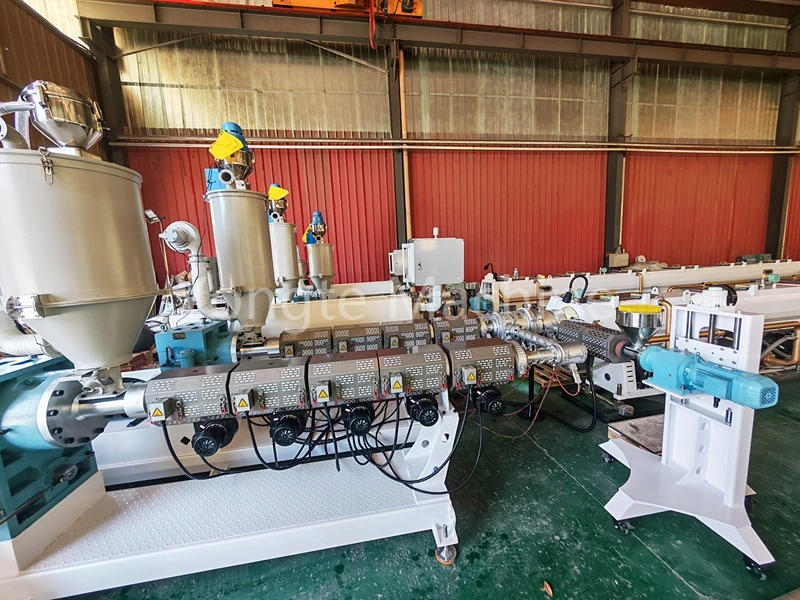
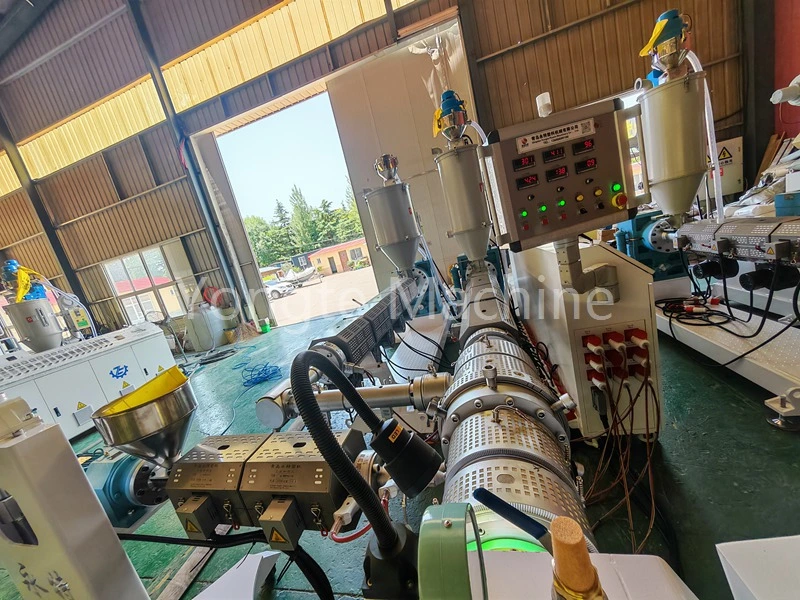
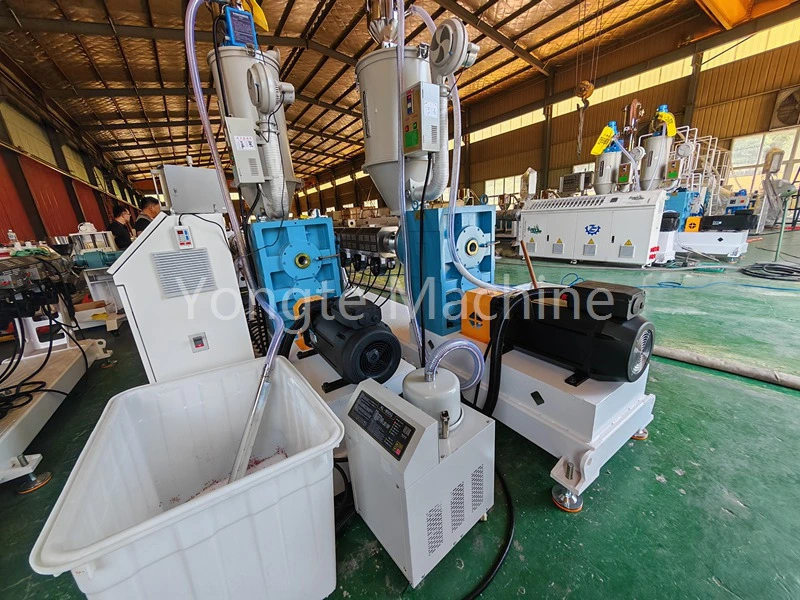
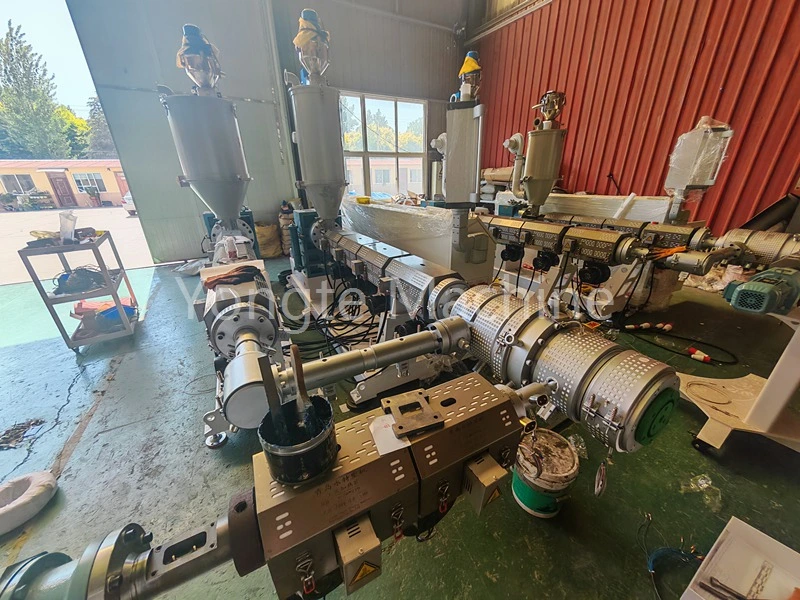
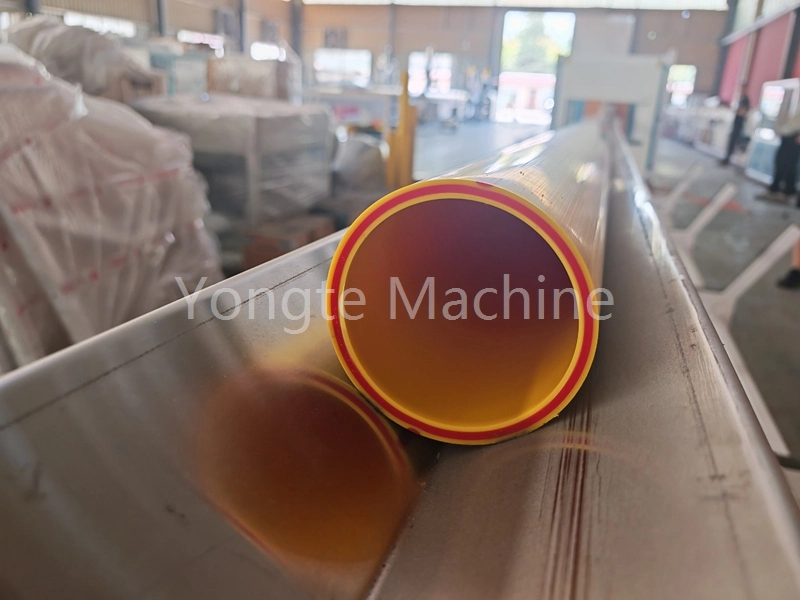
บริษัทของเราเชี่ยวชาญในการผลิตอุปกรณ์การผลิตท่อ PE เพื่อให้เป็นไปตามข้อกำหนดของกระบวนการอัดรีดท่อ PE เราได้เปิดตัวชุดเครื่องอัดรีดที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง 33:1 รวมถึงอุปกรณ์ท่อ PE SJ65/33 16–63 มม. สายการผลิตท่อ PE SJ75/33 75–160 มม. สายการผลิตรีดท่อ PE SJ90/33 160–315 มม. และ SJ120/33 อุปกรณ์การผลิตท่อ PE 300–500 มม. ชุดอุปกรณ์นี้ได้แสดงให้เห็นถึงข้อได้เปรียบที่โดดเด่นหลายประการในการใช้งานการผลิตจริง ช่วยให้องค์กรการผลิตสามารถเพิ่มคุณภาพท่อและเพิ่มประสิทธิภาพการผลิตได้
ส่วนต่อไปนี้ให้ภาพรวมโดยละเอียดจากมุมมองต่างๆ
I. ข้อดีของการทำให้เป็นพลาสติกและการขึ้นรูป
1. ด้วยการหลอมละลายอย่างละเอียด การก่อตัวของจุดตกผลึกและอนุภาคที่ไม่ละลายจะลดลง การเคลื่อนที่ของสกรูที่ขยายออกไปช่วยให้มั่นใจได้ถึงระยะเวลาการคงตัวของวัสดุภายในถังที่เหมาะสมที่สุด ช่วยให้อนุภาค HDPE ละลายอย่างต่อเนื่อง สิ่งนี้อำนวยความสะดวกในการเปลี่ยนจากสถานะของแข็งไปเป็นสถานะหลอมเหลวได้ราบรื่นขึ้น ป้องกันไม่ให้วัสดุที่ไม่ถูกหลอมละลายอยู่เฉพาะที่ นอกจากนี้ พื้นผิวด้านในและด้านนอกที่เรียบของท่อยังช่วยลดการเกิดรูเข็มและข้อบกพร่องในการตกผลึก ซึ่งช่วยลดความเสี่ยงของการแตกของท่อ
2. สำหรับท่อจ่ายน้ำ PE การเติมคาร์บอนแบล็คลงในมาสเตอร์แบทช์สี—พร้อมกับการกระจายตัวของวัสดุรีไซเคิลอย่างมีประสิทธิภาพ—ช่วยเพิ่มประสิทธิภาพในการต่อต้านริ้วรอย สายการผลิตจำนวนมากยังใช้วัสดุรีไซเคิลด้วย เครื่องผสมแบบสกรู 33:1 ให้จังหวะการผสมที่เพียงพอเพื่อให้แน่ใจว่าคาร์บอนแบล็คจะกระจายตัวสม่ำเสมอ ช่วยลดการก่อตัวของจุดดำที่เกาะกลุ่มกัน จึงรับประกันความทนทานต่อสภาพอากาศของท่อในระยะยาว นอกจากนี้ การใช้วัสดุรีไซเคิลยังส่งผลให้เกิดความเป็นเนื้อเดียวกันของการหลอมที่เหนือกว่า
2. แรงดันหลอมละลายที่เสถียรช่วยให้มั่นใจได้ถึงความแม่นยำของมิติสูงของท่อ
1. ส่วนการสูบจ่ายที่ยาวขึ้นส่งผลให้จังหวะการอัดรีดลดลง ด้วยส่วนสูบจ่ายที่ยาวกว่าในเครื่องอัดรีดแบบสกรูขนาดยาว การหลอมจึงมีความเสถียรและบัฟเฟอร์ภายในส่วนสูบจ่ายมากขึ้น ส่งผลให้แรงดันหลอมเหลวมีความผันผวนน้อยลง อัตราการไหลที่เสถียร และความสม่ำเสมอของมิติที่เหนือกว่าของท่ออัดขึ้นรูป
2. ความหนาของผนังสม่ำเสมอและวงรีที่ควบคุมได้ ควบคู่ไปกับประสิทธิภาพแรงดันที่มั่นคง ส่งผลโดยตรงต่อความทนทานต่อความหนาของผนังที่แน่นและรูปไข่ต่ำสำหรับผลิตภัณฑ์ท่อ ท่อแรงดัน PE เป็นวัสดุท่อรับแรงดัน ความหนาของผนังที่สม่ำเสมอเป็นสิ่งสำคัญในการรับประกันการปฏิบัติตามข้อกำหนดด้านความแข็งของวงแหวนและความแข็งแรงแบบสถิตของอุทกสถิต ซึ่งช่วยลดอัตราความล้มเหลวในการตรวจสอบผลิตภัณฑ์ขั้นสุดท้าย และทำให้ท่อเหล่านี้เหมาะสำหรับการดำเนินการผลิตที่ยืดเยื้อ ต่อเนื่อง และมีเสถียรภาพ
III. กระบวนการที่หลากหลายและความสามารถในการปรับตัวในการผลิตที่แข็งแกร่ง
1. มีศักยภาพในการเพิ่มกำลังการผลิตมากขึ้น เมื่อเปรียบเทียบกับสกรู 30:1 สกรู 33:1 ช่วยให้ความเร็วในการอัดขึ้นรูปสูงขึ้นและเพิ่มผลผลิตภายใต้เส้นผ่านศูนย์กลางของสกรูเดียวกัน ช่วยเพิ่มกำลังการผลิตต่อหน่วยเวลาได้อย่างมาก ในขณะเดียวกัน ก็หลีกเลี่ยงแรงเฉือนที่มากเกินไปที่เกี่ยวข้องกับสกรู 38:1 หรือ 40:1 ดังนั้นจึงรับประกันว่าการผลิตจะเพิ่มขึ้นพร้อมทั้งบรรเทาผลกระทบด้านลบจากการตัดเฉือนมากเกินไป
2. ความทนทานต่อความแปรปรวนของวัตถุดิบสูง: เมื่อมีการเปลี่ยนแปลงเล็กน้อยในลักษณะชุดวัตถุดิบหรือในอัตราส่วนวัสดุรีไซเคิล กระบวนการจะสามารถปรับได้ง่ายขึ้น ลดโอกาสที่จะเกิดความผันผวนของคุณภาพ และด้วยเหตุนี้จึงช่วยเพิ่มความทนทานต่อความผิดพลาดของการผลิต
IV. บรรเทาการเสื่อมสภาพจากความร้อนเพื่อรักษาคุณสมบัติทางกลของวัสดุ PE
· HDPE มีความไวต่อการเกิดความร้อนภายใต้แรงเฉือนที่มากเกินไป: เมื่อเปรียบเทียบกับสกรูยาวที่มีอัตราส่วน>36:1 อัตราส่วนสกรูที่ 33:1 ช่วยให้มั่นใจได้ว่าระยะเวลาการยึดเกาะไม่ยาวเกินไป ดังนั้น ประวัติความร้อนและโปรไฟล์แรงเฉือนที่วัสดุภายในกระบอกสัมผัสจะยังคงอยู่ในระดับปานกลาง ทำให้สามารถควบคุมความร้อนจากแรงเฉือนได้อย่างมีประสิทธิภาพ วิธีการนี้ป้องกันการหลุดของสายโซ่โมเลกุล ทำให้มั่นใจได้ว่าความต้านทานแรงดึงและประสิทธิภาพแรงดันไฮโดรสแตติกของท่อจะไม่ลดลง และหลีกเลี่ยงไม่ให้เกิดการเปราะ เหลือง หรืออนุภาคถ่านในท่อ
กล่าวโดยย่อ: การทำให้เป็นพลาสติกเพียงพอ แต่จะไม่ "ปรุง" PE
V. ความคุ้มค่าโดยรวมของอุปกรณ์ (จากมุมมองทางวิศวกรรม)
· เมื่อเทียบกับ 30:1 รุ่นนี้มีขีดจำกัดบนของคุณภาพผลิตภัณฑ์ที่สูงกว่า โดยมีอัตรากำไรที่มากขึ้นสำหรับการปรับปรุงคุณภาพการทำให้เป็นพลาสติกและความสม่ำเสมอของการหลอมเหลว ทำให้เหมาะสำหรับท่อ PE ที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ สายการผลิตความเร็วสูง และการใช้งานท่อทนแรงดันกลางแจ้ง
· เมื่อเปรียบเทียบกับ 38/40:1 รุ่น 33/1 ให้การใช้พลังงานโฮสต์ที่ต่ำกว่า การใช้พลังงานที่ลดลง การสึกหรอของสกรูน้อยลง ค่าบำรุงรักษาที่ลดลง และความต้านทานต่อการเสื่อมสภาพที่เกิดจากความร้อนสูงเกินไปที่ดีขึ้น ด้วยเหตุนี้ อุตสาหกรรมท่อแรงดัน HDPE จึงใช้อัตราส่วน 33:1 เป็นข้อกำหนดมาตรฐานที่ต้องการอย่างกว้างขวาง โดยสร้างสมดุลระหว่างกำลังการผลิต คุณภาพของผลิตภัณฑ์ และประสิทธิภาพการใช้พลังงาน
สรุป
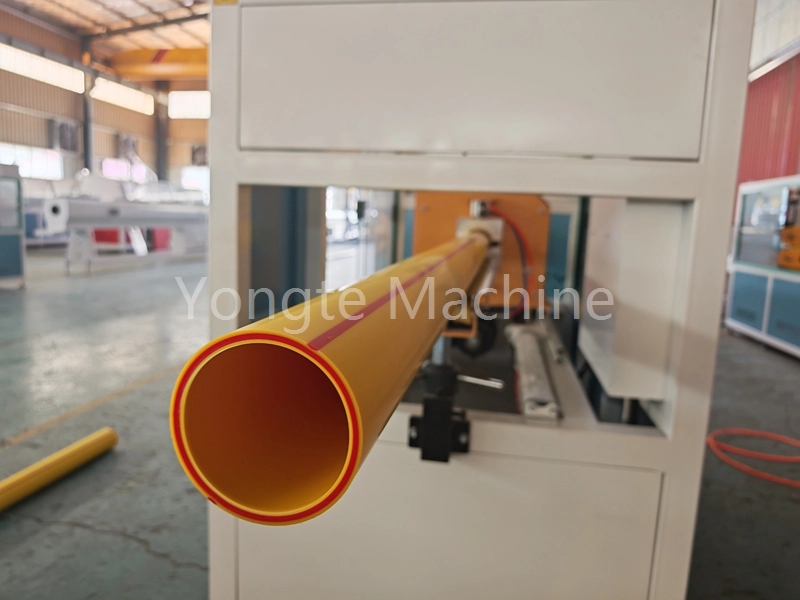
เครื่องอัดรีดท่อ PE ที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง 33:1 ออกแบบมาสำหรับการผลิตท่อจ่ายน้ำ PE ช่วยให้มั่นใจได้ถึงการทำให้เป็นพลาสติกของวัสดุอย่างทั่วถึง ส่งเสริมการกระจายตัวของคาร์บอนแบล็กและวัสดุรีไซเคิลที่สม่ำเสมอภายในขั้นตอนการหลอมเหลว ป้องกันความผันผวนของประสิทธิภาพที่เกิดจากการรวมตัวกันเป็นวงเฉพาะจุด รักษาความดันการหลอมให้คงที่ และบรรลุความแม่นยำสูงในการควบคุมความหนาของผนังท่อ ในขณะที่รักษากำลังการผลิตไว้ เครื่องอัดรีดนี้ควบคุมความร้อนเฉือนได้อย่างมีประสิทธิภาพ ป้องกันการย่อยสลาย HDPE และรับประกันความแข็งแรงของอุทกสถิตและทนต่อสภาพอากาศของท่อ นอกจากนี้ ยังมีความสามารถในการปรับตัวตามกระบวนการที่แข็งแกร่ง โดยรักษาสมดุลระหว่างคุณภาพของผลิตภัณฑ์กับต้นทุนการผลิต ทำให้เป็นตัวเลือกที่ต้องการสำหรับสายการผลิตท่อแรงดัน HDPE
ข่าวที่เกี่ยวข้อง
- ข้อดีของท่อชลประทาน Rubber Soaker กับท่อชลประทานแบบดั้งเดิม
- Yongte สามารถจัดหาบริการโครงการแบบครบวงจรสำหรับโรงงานพื้น WPC ได้หรือไม่
- ทดสอบเครื่องไม้แปรรูปพลาสติกแข็งรีไซเคิลขนาด 200x50 มม. สำเร็จแล้ว
- เครื่องทำคอลัมน์ Yongte WPC ที่มีการอัดขึ้นรูปร่วมได้รับการทดสอบเรียบร้อยแล้ว
- การสูญเสียฟิล์มพลาสติกสามารถนำไปใช้ในการผลิตผลิตภัณฑ์ไม้พลาสติกคอมโพสิต (WPC) ได้อย่างไร?
- การตั้งค่าอุณหภูมิเครื่องอัดรีด WPC
ฝากข้อความถึงฉัน